
롤 단조
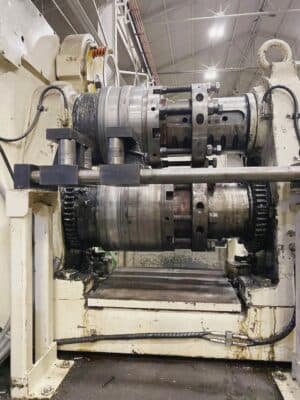
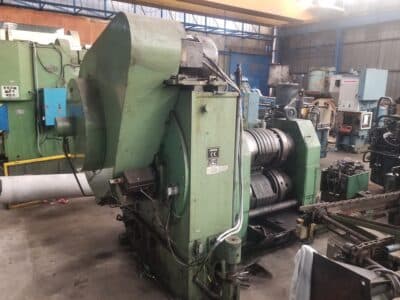
롤 단조는 프로파일 홈이 있는 두 개의 회전 롤러 사이에서 소재를 변형시키는 체적 성형 작업입니다. 단일 스트로크로 형상이 만들어지는 폐쇄 금형 단조와 달리, 여기서는 금속이 여러 연속 캘리버를 통과하면서 점진적으로 재분배됩니다. 이 작업은 후속 스탬핑을 위한 소재 준비와 길쭉한 형태의 완성 부품 제조에 사용됩니다.
공정의 본질
롤 단조에서는 근본적으로 다른 두 가지 방법이 사용됩니다 — 종방향 압연과 횡방향(크로스웨지) 압연입니다. 이들은 하중을 다르게 분산하고 금속을 다른 방식으로 유동시킵니다.
종방향 압연에서는 소재가 반대 방향으로 회전하는 롤러 축에 수직으로 이동합니다. 금속은 마찰력에 의해 틈새로 끌려 들어가 압축됩니다. 두께는 감소하고 길이와 폭은 증가합니다. 이렇게 해서 부드러운 프로파일 변화를 가진 길쭉한 소재 — 예를 들어 커넥팅 로드와 레버용 — 가 얻어집니다.
횡방향(크로스웨지) 압연에서는 롤러가 같은 방향으로 회전하고, 소재는 자체 축을 중심으로 회전하면서 동시에 롤러 축을 따라 이동합니다. 금속은 전체 길이에 걸쳐 동시에 변형되지 않고, 공구와의 접촉 영역에서 국부적으로 변형됩니다. 이를 통해 단차 및 이형 부품 — 샤프트, 액슬, 볼 핀 — 을 적은 패스 수와 낮은 공구 부하로 성형할 수 있습니다.
두 방법의 핵심 장점은 변형이 부분별로 순차적으로 일어난다는 점입니다. 이는 공구 부하를 줄이고 상당한 길이의 소재를 가공할 수 있게 합니다.
비디오
대표적인 부품 및 용도
롤 단조는 길이가 가로 치수를 크게 초과하는 소재에 사용됩니다:
- 크랭크샤프트, 커넥팅 로드, 레버, 포크용 소재.
- 가변 단면의 액슬, 샤프트, 로드.
- 나이프 및 절삭 공구용 스트립.
- 후속 폐쇄 금형 단조용 소재.
이 작업은 자동차, 기계 제조, 공구 산업에서 널리 사용됩니다.
최신 매물


장점
- 연속 공정으로 인한 높은 생산성.
- 절단 대비 폐기물이 최소화된 금속 절약.
- 방향성 유동으로 인한 금속 조직 개선.
- 긴 소재 가공 가능.
- 후속 스탬핑 장비의 부하 감소.
다른 작업과의 관계
롤 단조는 체적 성형 클래스에 속합니다. 이 작업은 종종 폐쇄 금형 단조 전의 예비 단계로 수행됩니다. 압연은 금속을 길이 방향으로 분배하여 금형 충전을 용이하게 합니다. 완성 부품을 생산하기 위한 독립적인 작업으로도 사용될 수 있습니다.
자주 묻는 질문
- 단조 롤을 사용한 열간 및 냉간 압연이 있나요? 네, 롤 단조는 열간과 냉간 모두에서 수행됩니다. 열간 압연은 변형 저항을 낮추는 것이 중요한 대형 소재에 사용됩니다. 냉간 압연은 깨끗한 표면과 금속 경화를 갖춘 정밀 부품에 사용됩니다.
- 단조 롤에서는 보통 어떤 소재가 가공되나요? 가장 일반적으로 가변 단면의 길쭉한 소재 — 액슬, 샤프트, 로드, 공구용 스트립이 가공됩니다. 이 방법은 소재를 후속 스탬핑에 대비해야 할 때 특히 유리합니다.
- 롤 단조가 예비 성형 작업으로 자주 사용되는 이유는 무엇인가요? 압연을 통해 금속을 소재 길이에 따라 사전에 분배하여 대략적인 형상을 만들 수 있기 때문입니다. 이는 후속 폐쇄 금형 단조에서 금형 충전을 용이하게 하고 공구 마모를 줄입니다.
- 롤 단조는 에어 해머와 어떻게 다른가요? 롤 단조에서는 금속이 회전하는 롤러 사이에서 연속적으로 변형되지만, 에어 해머는 반복적인 수직 타격을 가합니다. 롤러는 더 높은 정밀도, 더 적은 폐기물, 더 낮은 에너지 소비를 제공합니다.